HABER

Ana sayfa / Haberler / Sektör Haberleri / Yakıt Enjektör Hattı ve Borusu: Türleri, Kullanım Alanları ve Seçim Kılavuzu

Yakıt Enjektör Hattı ve Borusu: Türleri, Kullanım Alanları ve Seçim Kılavuzu


Doğru yakıt enjektör hattı üç faktör tarafından belirlenir: malzeme gücü, sistem basıncına göre derecelendirilmiş duvar kalınlığı ve motor düzenine uygun hassas geometrik şekil . Dizel Common Rail sistemleri için bu, tipik olarak, hattın tek bir tepe yükü yerine motorun ömrü boyunca tekrarlanan basınç darbesi döngülerine dayanması gerektiğinden, çalışma basıncının çok üzerinde derecelendirilen soğuk işlenmiş düşük alaşımlı çelik boru anlamına gelir.

Bu kılavuz, yakıt enjektör borusu yapım türlerini, yüksek basınçlı yakıt hattının standart otomotiv yakıt hortumundan ne kadar farklı olduğunu, konnektör ve bağlantı elemanları türlerini ve yedek hattın seçilmesi ve kurulumuna yönelik pratik adımları kapsar.

ne Yakıt Enjektör Hattı Yakıt Sisteminde var mı

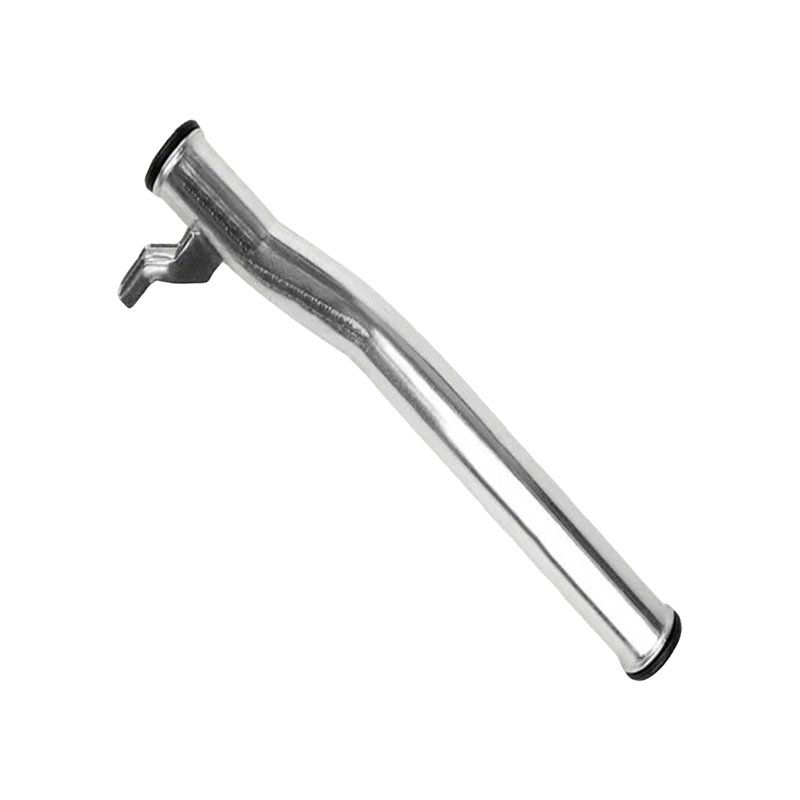
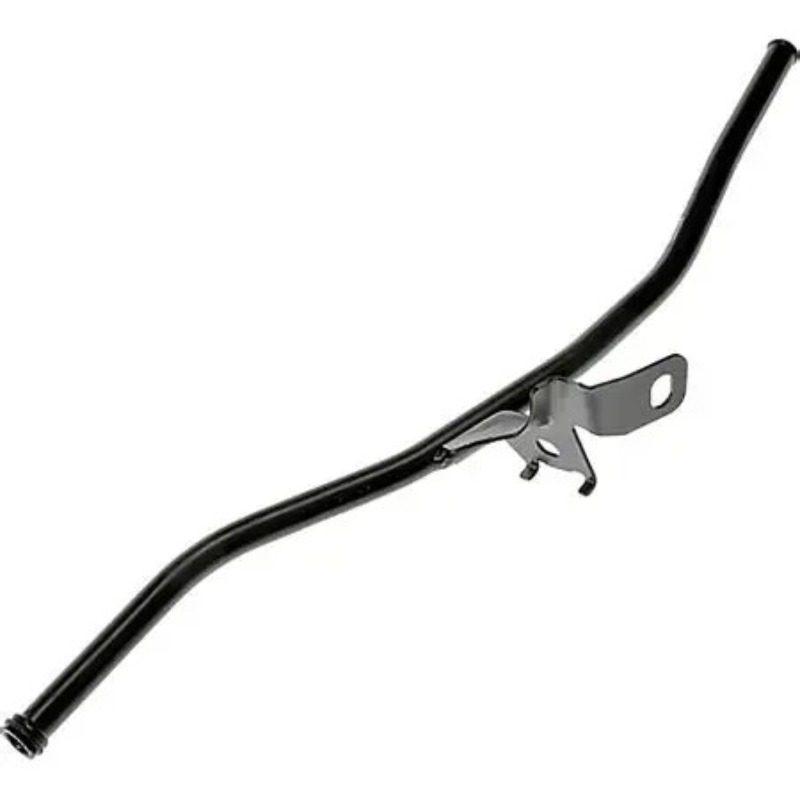
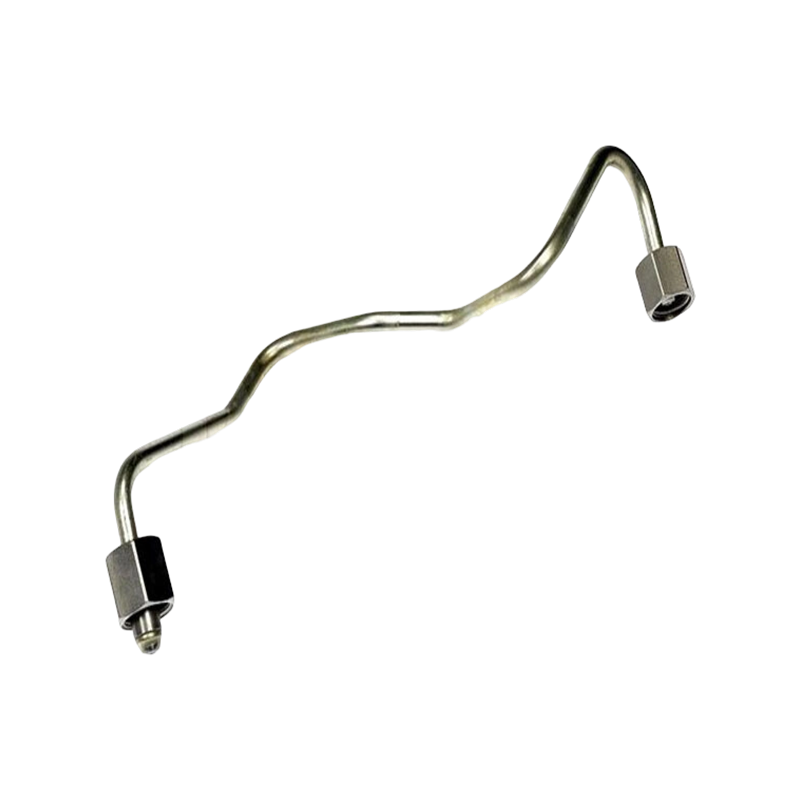
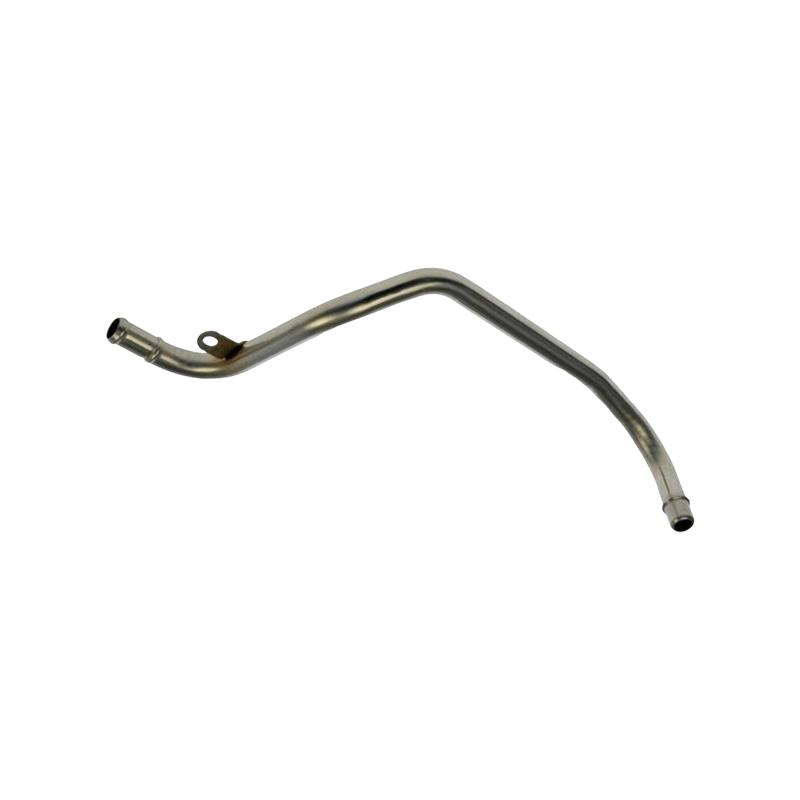
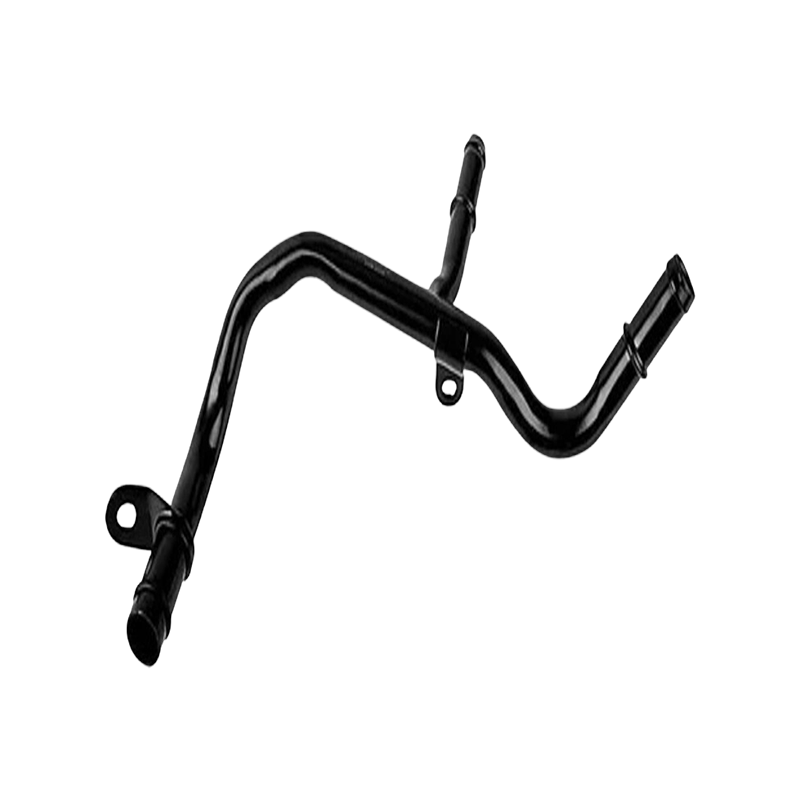
Yakıt enjektör hattı, yüksek basınçlı yakıt pompasını veya ortak yakıt yolunu her bir yakıt enjektörüne bağlayan ve motor kontrol sisteminin talep ettiği basınçta ve zamanlamada hassas şekilde ölçülen yakıtı sağlayan sert borudur. Düşük basınçlı yakıt hortumlarından farklı olarak enjektör hattı, dakikada binlerce kez basınç darbesi altında genişlemeden boyutsal stabiliteyi korumalıdır çünkü hattaki herhangi bir esneklik, enjeksiyon zamanlaması doğruluğunu ve yanma verimliliğini etkiler.

Modern dizel ortak raylı sistemlerde çalışma basıncı aşılabilir 200 MPa Enjektör borusu duvarına aşırı talepler getiren bir durum. Bu nedenle hat, basit bir dağıtım kanalından ziyade yapısal bir güvenlik bileşeni olarak kabul edilir ve özellikleri atomizasyon kalitesini, emisyon performansını ve enjektör ömrünü doğrudan etkiler.

Yüksek Basınçlı Yakıt Hattı ve Standart Otomotiv Yakıt Hortumu Karşılaştırması

Yaygın bir kafa karışıklığı noktası, sert bir enjektör borusu ile esnek bir otomotiv yakıt hattı arasındaki farktır. Yakıt enjektör hatları, çok yüksek basınçta çalışan yakıt enjeksiyon sistemleri için tasarlanmış sert, hassas biçimde şekillendirilmiş çelik borulardır; yakıt hortumları ise genellikle yakıt deposundan pompaya bağlantı gibi daha düşük basınçlı dağıtım uygulamalarında kullanılan esnek kauçuk veya kompozit hatlardır.

Yalnızca genel karşılaştırma; gerçek özellikler motor platformuna ve üreticinin gereksinimlerine göre değişiklik gösterir
karakteristik Yakıt Enjektör Hattı Standart Yakıt Hortumu
Malzeme Düşük alaşımlı çelik borular Kauçuk veya kompozit
Esneklik Sert, önceden oluşturulmuş şekil Esnek
Basınç Rolü Yüksek basınçlı enjeksiyon teslimatı Düşük basınç beslemesi ve dönüşü
Kurulum Sabit tork, tam hizalama Kelepçeli bağlantı

Motor Nesiller Boyunca Enjeksiyon Basıncı Nasıl Arttı?

Motor üreticileri daha hassas atomizasyon ve daha düşük emisyonlar peşinde koştukça, yakıt enjeksiyon basıncı da istikrarlı bir şekilde arttı. Aşağıdaki çizgi grafik, dizel motor nesilleri boyunca Common Rail çalışma basıncındaki genel eğilimi göstermektedir; bu durum, enjektör borusu malzemesi spesifikasyonlarının neden zamanla daha zorlu hale geldiğini doğrudan açıklamaktadır.

Motor Üretimine Göre Common Rail Basınç Trendi (MPa) 1. Nesil 2. Nesil 3. Nesil 4. Nesil 5. Nesil Basınç (MPa)

İlk Common Rail sistemleri 135 MPa civarında çalıştırılırken, mevcut nesil sistemler düzenli olarak bu değerleri aşıyor 200 MPa . Bu yükseliş eğilimi, duvar kalınlığı ve malzeme yorulma özelliklerinin daha yüksek darbe yükleriyle birlikte ölçeklenmesi gerektiğinden, eski platformlar için tasarlanan enjektör borularının genellikle yeni yüksek basınçlı uygulamalar için uygun bir alternatif olmadığı anlamına gelir.

Yakıt Hattı Konektörü ve Bağlantı Çeşitleri

Bağlantı noktası genellikle sızıntıların veya basınç kaybının meydana geldiği yer olduğundan, doğru bağlantı parçasını seçmek, doğru boruyu seçmek kadar önemlidir. Yaygın yakıt hattı bağlantı türlerini anlamak, yedek parça tedarik ederken veya özel bir enjektör borusu tertibatı belirlerken yardımcı olur.

  • Banjo parçaları: Enjektör girişinde yaygın olarak kullanılan, esnek yönlendirmeye izin veren döner bir konnektör.
  • Parlama parçaları: Yüksek basınçlı enjektör hattı bağlantıları için yaygın olarak kullanılan, doğrudan boru ucunda oluşturulan koni biçimli bir conta.
  • Sıkıştırma parçaları: düşük basınçlı yakıt hattı konnektör türlerinde yaygın olarak boru yüzeyine sıkıştırılmış bir yüksük kullanın.
  • Hızlı bağlantı kaplinleri: Basitleştirilmiş servis erişimi için otomotiv yakıt hortumu düzeneklerinde kullanılan itmeli konnektörler.
  • Dişli bağlantı parçaları: rutin bakım için hattın çıkarılması gereken durumlarda kullanılan vidalı tip bir bağlantı.

Bir onarım veya özel yapım için yakıt borusu bağlantı elemanlarını incelerken, bağlantı elemanı tipini orijinal ekipman tasarımıyla eşleştirmek, uygun sızdırmazlık yüzeyi temasını korumanın ve basınç döngüsü altında yakıt sızıntısı yollarından kaçınmanın en güvenilir yoludur.

Pratik Kriterlere Göre Konektör Türlerinin Karşılaştırılması

Farklı yakıt hattı konnektör tipleri, kurulum çabasına, sızdırmazlık güvenilirliğine ve yüksek basınçlı servise uygunluğuna bağlı olarak farklı performans gösterir. Radar grafiği, enjektör hattı düzeneklerinde kullanılan en yaygın tiplerden ikisi olan havşa bağlantılarını ve banjo bağlantı parçalarını dört pratik kritere göre karşılaştırır.

Genişletme Bağlantısı ve Banjo Bağlantısı Sızdırmazlık Güvenilirliği Yüksek Basınç Değeri Kurulum Hızı Yeniden kullanılabilirlik Oryantasyon Esnekliği Genişletme Bağlantısı Banjo Bağlantısı

Konik bağlantı parçaları genellikle sızdırmazlık güvenilirliği ve yüksek basınç oranı açısından daha yüksek puan alır, bu nedenle Common Rail sistemlerinde doğrudan enjektör bağlantıları için standart seçim olmaya devam ederler. Banjo bağlantı parçaları daha fazla yönlendirme esnekliği sunarak, alan kısıtlamalarının hattın enjektöre belirli bir açıyla yaklaşmasını gerektirdiği durumlarda bunları kullanışlı kılar.

Güvenilir Bir Enjektör Borusunun Arkasındaki Üretim Süreci

Yakıt enjektör borusunun performansı, yalnızca temel malzeme kalitesine değil, büyük ölçüde ham boruya uygulanan üretim sürecine bağlıdır. Üç üretim aşaması, uzun vadeli yorulma direnci ve patlama basıncı kapasitesi üzerinde en büyük etkiye sahiptir.

  1. Temel malzeme olarak özel olarak özelleştirilmiş yüksek mukavemetli, düşük alaşımlı çelik boruların seçimi.
  2. Akma mukavemetini ve yorulma direncini arttırmak için soğuk çalışma prosesleriyle birleştirilmiş ısıl işlem.
  3. İç duvarda artık basınç gerilimi oluşturmak için aşırı iç basıncın uygulandığı otofretaj işlemi, normal çalışma basıncı sırasında oluşan çekme gerilimini dengeler.
  4. Motor düzeninin gerektirdiği üç boyutlu geometriye tam olarak uyacak şekilde hassas CNC boru bükme.

Özellikle otofretaj adımının servis ömrü üzerinde ölçülebilir bir etkisi vardır, çünkü iç duvardaki artık basınç gerilimi, yüksek basınçlı yakıt hattı uygulamalarında birincil arıza mekanizması olan tekrarlanan basınç darbesi altında yorulma direncini önemli ölçüde artırır.

Duvar İşleme Sürecine Göre Yorulma Ömrü Karşılaştırması

Aşağıdaki çubuk grafik, yüksek basınçlı borular için genel endüstri test modellerine dayalı olarak, enjektör borusu üretiminde yaygın olarak uygulanan farklı duvar işleme prosesleri yoluyla elde edilen göreceli yorulma ömrü iyileşmesini göstermektedir.

Proses Bazında Bağıl Yorulma Ömrü Temel Standart Çekilmiş Boru %85 Isıl İşlem Görmüş Boru %175 Soğuk İşlenmiş Boru %230 Otomatik Fretajlı Tüp

Veri modeli şunu gösteriyor Otofretaj işlemi, yorulma ömründe en büyük iyileşmeyi sağlar standart çekilmiş boru taban çizgisine göre, ardından ayrı ayrı soğuk işlem ve ısıl işlem yapılır. Bu, yalnızca ham borunun mukavemetine güvenmek yerine, enjektör borularına özel işlemlerin uygulanmasının temel nedenidir.

Yedek Enjektör Hatları için Adım Adım Seçim Kılavuzu

İster tek bir yedek borunun tedarik edilmesi, ister seri üretim için özel bir borunun belirlenmesi olsun, tutarlı bir seçim sürecinin takip edilmesi, donanım veya basınç değeri uyumsuzlukları riskini azaltır.

  1. Gerekli boru duvarı özelliklerini belirlemek için motor platformunun çalışma basıncı değerini doğrulayın.
  2. Dış çapı ve duvar kalınlığını orijinal ekipman boyutlarına veya mühendislik çizimlerine göre eşleştirin.
  3. Üç boyutlu büküm geometrisinin motorun etrafındaki mevcut yönlendirme alanıyla eşleştiğini doğrulayın.
  4. Konik, banjo veya dişli bağlantı olsun, her uçtaki bağlantı tipinin eşleşen bileşenle eşleştiğini doğrulayın.
  5. Yeniden kullanmaya veya değiştirmeye karar vermeden önce hasar, korozyon veya sızdırmazlık yüzeyinde aşınma belirtileri olup olmadığını inceleyin.
  6. Üreticinin tork spesifikasyonlarını kullanarak, sert boru gövdesine herhangi bir bükme kuvveti uygulanmadığından emin olarak monte edin.

JIATIAN hakkında

JIATIAN, Ningbo Şehri, Zhanqi Kasabası, Yinzhou Bölgesi, Wanhou'da bulunmaktadır ve 1995 yılında kurulan Ningbo Xingxin Metal Ürünleri Fabrikası'nın temeli üzerine inşa edilmiştir. Şirket, otomotiv boru bağlantı parçaları konusunda uzmanlaşmış yüksek teknolojili bir kuruluş olarak faaliyet göstermektedir. 32.000 metrekare 26.000 metrekarelik fabrika alanına sahip tesis, 10 adet CNC tam otomatik boru bükme makinesi, büyük ölçekli sert lehim fırını montaj hatları, hidrolik iç şekillendirme makineleri ve özel bir Ar-Ge ve test laboratuvarı ile desteklenmektedir.

Standart yakıt enjektör hattı ve otomotiv oluklu boru üretiminin ötesinde şirket, hem standart hem de özel enjektör borusu siparişleri için hassas motor yönlendirme ve basınç gereksinimlerini karşılamak üzere otofretaj ve CNC bükme teknolojisini uygulayarak, tek parça prototip çalışmalarından tam seri üretime kadar uzanan özel çözümleri desteklemektedir.

Sıkça Sorulan Sorular

S1: Yakıt enjektör hattı nedir?

Yakıt enjektör hattı, yakıtı yakıt rayından veya enjeksiyon pompasından yakıt enjektörüne ileten ve her silindire hassas yakıt dağıtımı sağlayan yüksek basınçlı bir tüptür.

S2: Yakıt enjektör hattı ile yakıt hortumu arasındaki fark nedir?

Yakıt enjektör hatları, yakıt enjeksiyon sistemleri için tasarlanmış sert, yüksek basınçlı borulardır; yakıt hortumları ise esnektir ve genellikle düşük basınçlı yakıt dağıtım uygulamalarında kullanılır.

S3: Yakıt enjektör hatları hangi malzemelerden yapılmıştır?

Enjektör hatlarının çoğu, yorulma direncini artırmak için ısıl işlem ve soğuk işleme yoluyla işlenen, özel olarak özelleştirilmiş yüksek mukavemetli, düşük alaşımlı çelik borulardan yapılır.

S4: Yakıt enjektör hattını yeniden kullanabilir miyim?

Üreticinin tavsiyelerine bağlıdır. Hat hasar görmüşse, bükülmüşse, paslanmışsa veya sızdırmazlık sorunları varsa, genellikle değiştirilmesi önerilir.

S5: Yakıt enjektör hattını doğru şekilde nasıl kurarım?

Her zaman üreticinin tork spesifikasyonlarına uyun, doğru hizalamayı sağlayın, borunun bükülmesinden kaçının ve kurulumdan önce tüm sızdırmazlık yüzeylerini inceleyin.

S6: Enjektör hatlarında hangi bağlantı elemanları kullanılıyor?

Yaygın bağlantı parçaları arasında, her biri farklı basınç ve yönlendirme gereksinimlerine uygun olan konik bağlantı parçaları, banjo bağlantı parçaları, sıkıştırma bağlantı parçaları ve dişli bağlantı bağlantı parçaları bulunur.

S7: Borunun bükülme şekli neden bu kadar önemli?

Yanlış hizalama bağlantı noktalarında gerilim oluşturduğundan ve zamanla sızdırmazlık yüzeyini tehlikeye atabileceğinden, üç boyutlu büküm geometrisi motor tasarımına tam olarak uymalıdır.

S8: Belirli motorlar için özel yakıt enjektör boruları yapılabilir mi?

Evet, özel enjektör boruları, tek parça prototiplerden tam seri üretime kadar, özel motor rotası ve çalışma basıncı gereksinimlerine uygun şekilde üretilebilir.