

Yakıt enjektör hattı nasıl değiştirilir?
Bir değiştirilmesi yakıt enjektör hattı beş temel adımı içerir: değiştirme hattı spesifikasyonunun doğru olduğunu teyit edin, kalan yakıt sistemi basıncını boşaltın, doğru boyutta bir anahtar kullanarak hem pompa/ortak ray ucunda hem de enjektör ucunda eski hattın bağlantısını kesin, rakor somunlarını belirtilen değere kadar sıkmadan önce yeni hattı elle takın ve motoru yeniden çalıştırdıktan sonra her bağlantıda sızıntı olup olmadığını kontrol edin. Çünkü bir yakıt enjektör hattı (aynı zamanda yüksek basınçlı yakıt enjeksiyon borusu olarak da adlandırılır) aşırı, hızla değişen basınç altında çalışır ve orijinal hattın tam basınç derecesine, çapına, uzunluğuna ve bükülme geometrisine uyum sağlar, diğer otomotiv borularının çoğundan çok daha önemlidir. Bu kılavuz, yaygın yakıt enjektörü hatları türlerini, bunların nasıl oluşturulduğunu, her türün nerede kullanıldığını, hat konfigürasyonları arasında ayrıntılı bir karşılaştırmayı, tam değiştirme ve bakım prosedürünü ve sık sorulan soruların yanıtlarını açıklayarak teknisyenlere, filo operatörlerine ve parça alıcılarına güvenli, doğru bir değiştirme işlemini tamamlamak için gereken pratik ayrıntıları verir.
Yaygın Yakıt Enjektör Hatları Tipleri ve Özellikleri
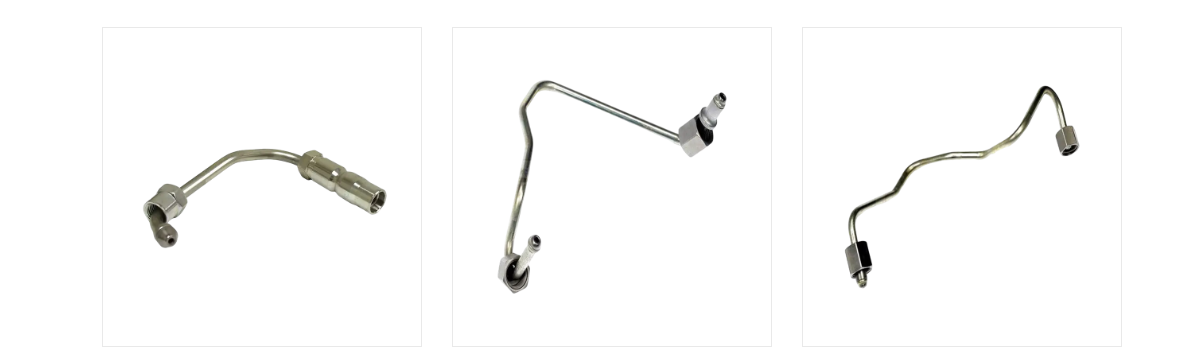
Her yakıt enjektörü hattı aynı şekilde görünmez veya aynı şekilde performans göstermez. Doğru tip, hizmet ettiği yakıt enjeksiyon sistemine, dayanması gereken basınca ve motor bölmesinin ne kadar yönlendirme esnekliğine izin verdiğine bağlıdır. Aşağıdaki kartlar, yedek hat tedarik ederken en sık karşılaşılan konfigürasyonları özetlemektedir.
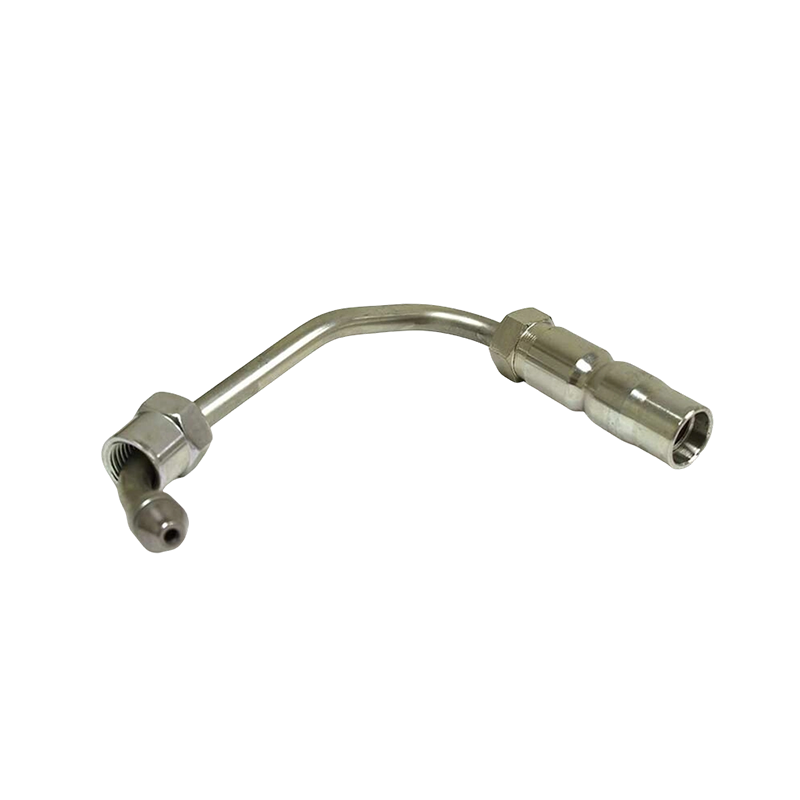
Common Demiryolu Yüksek Basınç Hattı
Modern dizel Common Rail sistemlerinde kullanılan çok yüksek, hızla atımlı basınçlara dayanacak şekilde inşa edilmiş, Common Rail'i ayrı bir enjektöre bağlayan sert bir çelik hat.
Hat İçi Pompa Enjektör Hattı
Common Rail'i olmayan eski dizel motor tasarımlarının tipik özelliği olan, doğrudan mekanik hat içi enjeksiyon pompasından bir enjektöre giden ayrı bir sert çelik boru.
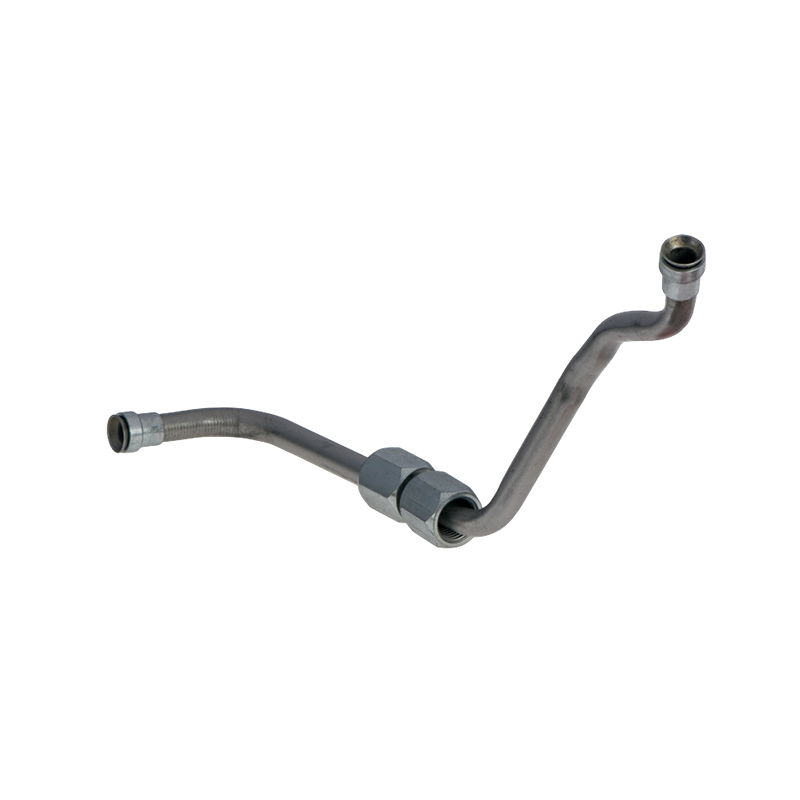
Oluklu Esnek Yakıt Hattı
Esnek oluklu boru, genellikle düşük basınçlı besleme veya dönüş devrelerinde kullanılır; burada esneme yeteneği, motor hareketini ve titreşimi karşılar.
Özel CNC-Bent Değiştirme Hattı
Daha eski veya daha az yaygın bir motor için doğrudan kullanıma hazır bir yedek parça mevcut olmadığında üretilen, belirli bir motorun üç boyutlu yönlendirmesine uyacak şekilde bükülmüş bir çizgi.
Alçak Basınç Besleme / Dönüş Hattı
Enjektör tarafındaki yüksek basınç hatlarından çok daha düşük basınçta çalışarak yakıtı depodan pompaya taşır veya fazla yakıtı depoya geri yönlendirir.
Yakıt enjektör hatları, hizmet ettikleri yakıt enjeksiyon sistemine bağlı olarak çok özel bir basınç aralığına dayanacak şekilde tasarlanmıştır. Daha eski mekanik hat içi pompa sistemleri tipik olarak modern ortak raylı sistemlere göre anlamlı derecede daha düşük tepe basınçlarında çalışır. Özellikle dizel Common Rail mimarisi, atomizasyonu geliştirmek ve emisyonları azaltmak için ardışık motor nesillerinde enjeksiyon basınçlarını yukarı doğru itmiştir. Doğru değiştirme hattının en azından sistemin en yüksek çalışma basıncına göre derecelendirilmesi gerektiğinden, belirli bir motorun bu basınç spektrumunda nerede bulunduğunu anlamak, yedek parça sipariş etmeden önce önemli bir ilk adımdır. Aşağıdaki gösterge, genel 0 ila 250MPa referans ölçeği dahilinde modern dizel ortak raylı sistemler için yaklaşık konumu göstermektedir.
Gösterge iğnesi, ölçeğin üst kısmında yer alır ve modern dizel ortak raylı sistemlerin genellikle 200 MPa'yı aşan tepe basınçlarında çalıştığı yönündeki yaygın referans noktasını yansıtır. Bu, genellikle aynı ölçeğin alt ve orta kısımlarına denk gelen eski mekanik hat içi enjeksiyon pompası sistemleriyle ilişkili basınç aralığından anlamlı derecede yüksektir. Yedek yakıt enjektör hattı tedarik eden herkes için bunun pratik anlamı açıktır: daha eski, daha düşük basınçlı bir sistem için derecelendirilmiş bir hat, fiziksel boyutlar benzer görünse bile asla modern bir ortak raylı motorla değiştirilmemelidir. Üreticiler bu basınç gereksinimini, sıradan borularda daha kalın bir duvar kullanmaktan ziyade, öncelikle malzeme seçimi ve bir sonraki bölümde açıklanan soğuk çalışma süreci yoluyla karşılar. Belirli bir motor modeli için kesin tepe basıncının, bunun gibi genel bir referans ölçeğinden varsayılmak yerine, her zaman motor üreticisinin kendi spesifikasyonuna göre doğrulanması gerektiğine dikkat etmek gerekir. Aynı üreticinin farklı motor nesilleri, emisyonlar ve performans gereklilikleri zaman içinde geliştikçe farklı basınç seviyelerinde de çalışabilir. Bu, yakıt enjektör hattı değişiminin herkese uyan tek boyutlu bir iş olmamasının ve motor varyantıyla tam teknik özellikleri eşleştirmenin, yalnızca kaba fiziksel görünümle eşleştirmeden daha önemli olmasının bir nedenidir. Çok çeşitli motor modelleriyle çalışan atölyeler için, sistem tipine göre ortak basınç aralıkları için bir referans tablosu tutmak, değerinin altında bir hat kurma riskini azaltabilir. Nominal basınç sınırının altında çalışan bir hat, önceden belirgin uyarı işaretleri olmadan arızalanabileceğinden, bu spesifikasyon kontrolü genellikle isteğe bağlı bir formaliteden ziyade güvenlikle ilgili bir adım olarak değerlendirilir. Bu basınç bağlamını gözden geçirmek aynı zamanda yakıt enjektör hatlarının diğer birçok otomotiv boru bağlantı parçasından farklı olarak neden tek bir evrensel tasarım yerine nispeten dar toleranslara ve özel basınç sınıflarına göre üretildiğini açıklamaya da yardımcı olur.
Doğru yakıt enjektörü hattı, hizmet verdiği motorun spesifik basınç sınıfına göre derecelendirilmelidir, çünkü modern bir ortak raylı sistem üzerine daha düşük bir basınç hattı koymak arızaya yol açabilir.
Yakıt Enjektör Hatları Nasıl İnşa Edilir: Malzeme, Yapı ve Çalışma Prensibi
Yakıt enjektör hattı basit bir boru uzunluğundan daha fazlasıdır. Tipik olarak özel olarak seçilmiş yüksek mukavemetli, düşük alaşımlı çelik borulardan yapılır, daha sonra temel akma mukavemetini arttırmak için ısıl işleme tabi tutulur. Birçok yüksek basınç hattı daha sonra otofretaj olarak bilinen ek bir soğuk çalışma sürecinden geçer; burada tüp, iç duvarda hafif plastik deformasyona neden olan kontrollü iç basınca tabi tutulur. Bu basınç serbest bırakıldığında, iç duvar, malzemede herhangi bir net çekme gerilimi oluşmadan önce çalışma basıncıyla aşılması gereken bir artık basınç gerilimi katmanını korur; bu da yorulma direncini ve patlama basıncını anlamlı ölçüde artırır. Daha sonra hassas CNC boru bükme ekipmanı, bitmiş çizgiyi belirli bir motorun gerektirdiği tam üç boyutlu geometriye göre şekillendirmek için kullanılır; çünkü uyumsuz bir bükme yarıçapı, gerilimi çizgi boyunca yanlış noktada yoğunlaştırabilir. Aşağıdaki tablo, esnek bir oluklu hat ile karşılaştırıldığında, tipik olarak sert bir yüksek basınç hattında bulunan yapısal elemanları özetlemektedir.
Sert Yüksek Basınçlı Hat Yapısı
| Esnek Oluklu Hat Yapısı
|
Yakıt enjektör hattının yorulma direnci, yalnızca duvar kalınlığından ziyade büyük ölçüde çelik borunun nasıl işlendiğine göre belirlenir. Her enjeksiyon olayından gelen tekrarlanan yüksek basınç darbeleri, borunun iç duvarına döngüsel stres uygular; burada yorulma çatlaklarının zamanla ortaya çıkma olasılığı en yüksektir. Isıl işlem çeliğin temel mukavemetini artırabilir, ancak daha ileri düzeydeki soğuk çalışma otofretaj işlemi bu döngüsel stresi ortadan kaldırmak için özel olarak kullanılır. Aşağıdaki tablo standart boruları, ısıl işlem görmüş boruları ve otofretajlı boruları karşılaştıran açıklayıcı bir göreceli yorulma ömrü endeksini sunmaktadır.
Grafiğin gösterdiği gibi, bu çizimde ek işlem gerektirmeyen standart çelik borular temel göreceli yorulma ömrü endeksi olarak ayarlanmıştır. Isıl işlem görmüş borular, ısıl işlemin taban akma mukavemetini arttırdığı ve dolayısıyla yorulma hasarı oluşmadan önce bir tüpün tolere edebileceği stres seviyesini yükselttiği genel mühendislik ilkesiyle tutarlı olarak taban çizgisine göre orta düzeyde bir iyileşme gösterir. Otofretaj uygulanmış borular, bu açıklayıcı karşılaştırmada üç kategori arasında en büyük gelişmeyi göstermektedir; bu, bu soğuk çalışma prosesinin neden genel amaçlı çelik borular yerine özellikle yüksek basınçlı yakıt enjektörü hattı imalatıyla ilişkilendirildiğiyle uyumludur. Bu gelişmenin arkasındaki mekanizma, otofretajdan sonra iç duvarda kalan artık basınç geriliminin, herhangi bir net çekme gerilimi gelişmeden önce çekme gerilimi çalıştırılarak aşılması gerektiğidir; bu da pratik yorulma eşiğini etkili bir şekilde yükseltir. Bu özellikle enjektör hatları için geçerlidir, çünkü bir motorun çalışma ömrü boyunca çok yüksek sayıda basınç döngüsüne maruz kalırlar, bu da yorulma direncindeki ılımlı bir iyileşmeyi bile kümülatif açıdan anlamlı kılar. Gerçek yorulma performansı aynı zamanda boru çapına, duvar kalınlığına, bükülme yarıçapına ve kurulum kalitesine de bağlı olduğundan, bu tabloyu belirli bir hizmet ömrü rakamının garantisi olmaktan ziyade açıklayıcı bir göreceli karşılaştırma olarak ele almak daha uygundur. Doğru şekilde üretilmiş ve doğru bir şekilde monte edilmiş otofretaj uygulanmış bir hattın, yukarıda açıklanan temel malzeme bilimine dayalı olarak, genellikle aynı çalışma koşulları altında benzer boyutlardaki standart bir borudan daha iyi performans göstermesi beklenir. Bu, uzman bir yakıt enjektör borusu üreticisinin genellikle bu işlem adımını isteğe bağlı bir yükseltme yerine üretimin temel bir parçası olarak ele almasının nedenlerinden biridir. Yedek hatlar tedarik eden alıcılar ve atölyeler için, bir tedarikçinin bu tür işlemleri yüksek basınçlı hatlara uyguladığını doğrulamak, hattın temel boyut spesifikasyonundan ayrı olarak ilgili bir soru olabilir. Bu üretim detayını anlamak aynı zamanda genel bir çelik borunun, eşleşen dış boyutlara sahip olsa bile, yüksek basınçlı bir uygulamada amaca yönelik olarak üretilmiş bir yakıt enjektörü hattının neden uygun bir alternatif olarak görülmediğini açıklamaya da yardımcı olur.
Otofretajlı soğuk işleme ve hassas CNC bükme, amaca yönelik olarak üretilmiş bir yakıt enjektör hattına yorulma direncini veren şeydir; bu nedenle genel bir çelik boru, uygun bir alternatif değildir.
Yakıt Enjektör Hatları için Uygulama Senaryoları ve Temel Seçim Kriterleri
Yakıt enjektör hatları çok çeşitli dizel ve direkt enjeksiyon uygulamalarında kullanılmaktadır. Common Rail sistemli binek ve hafif kamyon dizel motorları, sıkı bir şekilde paketlenmiş motor bölmesinden geçen kısa, hassas bir şekilde bükülmüş yüksek basınç hatlarına dayanır. Ağır hizmet kamyonu ve tarımsal dizel motorlar, daha büyük bir silindir kapağı boyunca konumlandırılmış enjektörlere ulaşmak için genellikle daha karmaşık büküm geometrisine sahip daha uzun hatlar kullanır. Deniz dizel motorları ve endüstriyel jeneratör setleri, aralıklı otomotiv kullanımı yerine sıklıkla sürekli görev döngüleri için derecelendirilmiş daha büyük çaplı hatlar kullanır. Benzinli direkt enjeksiyon sistemleri de özel yüksek basınç hatları kullanır, ancak bu hatlar tipik olarak dizel ortak raylı sistemlerden daha düşük tepe basınçlarındadır.
Yedek yakıt enjektörü hattını seçerken veya tedarik ederken, alıcılar genellikle bir üretici veya tedarikçiye sipariş vermeden önce tutarlı bir dizi kriter üzerinden çalışırlar:
- Hattın basınç değeri motor sisteminin tepe çalışma basıncını karşılıyor mu veya aşıyor mu?
- Dış çap ve duvar kalınlığı orijinal ekipman spesifikasyonuna uyuyor mu?
- Büküm geometrisi ve toplam uzunluk orijinal yönlendirmeyi doğru şekilde yeniden üretiyor mu?
- Uç bağlantı parçaları ve sızdırmazlık konisi açısı, bağlanan pompa ve enjektör portlarıyla eşleşiyor mu?
- Boru malzemesi ve işleme (ısıl işlem, otofretaj) yüksek basınç görevine uygun mu?
- Üretici veya toptancı, filo veya çoklu ünite ihtiyaçları için tutarlı boyutsal doğrulukla tekrarlanan siparişleri destekleyebiliyor mu?
Yakıt enjektörü hatları, motorun çalışması sırasında sabit, sabit bir basınçla karşılaşmaz; bunun yerine, her enjeksiyon olayı enjektörü açıp kapattığında basınç hızla dalgalanır. Bu titreşim modeli, tipik motor hızlarında saniyede birçok kez tekrarlanarak, hatta ve uç bağlantı parçalarına tekrarlanan gerilim döngüleri yerleştirir. Her darbe sırasında ulaşılan tepe basınç yerine yalnızca ortalama çalışma basıncına göre derecelendirilen bir hattın seçilmesi, anlamlı derecede azaltılmış bir güvenlik marjı bırakacaktır. Enjeksiyon sistemi tasarımını inceleyen mühendisler, hat boyunca gerçek çalışma koşullarını anlamak için genellikle tek bir tepe numarasına değil, basınç titreşim şekline bakarlar. Aşağıdaki alan grafiği, bağlam açısından bir enjeksiyon döngüsü boyunca açıklayıcı bir basınç titreşim modelini sunmaktadır.
Gölgeli alan grafiği, enjeksiyon olayı sırasında basıncın keskin bir şekilde yükseldiğini gösterir; bu, yakıtın, en yüksek sistem basıncında enjektör nozülünden zorlandığı kısa süreyi yansıtır. Bu enjeksiyon penceresinin dışında, hattaki basınç, ortak ray veya pompanın tutma basıncıyla bağlantılı olarak nispeten daha istikrarlı bir taban çizgisine doğru yerleşir. Bu model motor çalışırken sürekli olarak tekrarlanır; bu da enjektör hattının normal çalışma saatleri boyunca çok yüksek sayıda bu basınç döngüsüne maruz kaldığı anlamına gelir. Bu titreşim modelinin pratik önemi, hattın nominal basınç spesifikasyonunun, yalnızca döngü boyunca ortalama basıncı değil, her darbenin tepe noktasını hesaba katması gerektiğidir. Bu aynı zamanda, önceki bölümde tartışılan yorulma direncinin, özellikle yakıt enjektör hatları için neden bu kadar önemli bir tasarım unsuru olduğunun da bir parçasıdır, çünkü hat esasen tek bir statik basınçtan ziyade sürekli bir döngüsel yükleme modeline tabidir. Motor hızı ve yükündeki değişiklikler aynı zamanda bu titreşim modelinin sıklığını ve bir dereceye kadar şeklini de değiştirir, çünkü enjeksiyon zamanlaması ve süresi yakıt doldurma gereksinimlerine uyacak şekilde ayarlanır. Amaçlanan basınç sınıfı için doğru şekilde derecelendirilen ve işlenen bir hat, motorun beklenen servis aralığı boyunca bu titreşim modelini tolere edecek şekilde tasarlanmıştır. Bir hat yetersiz tanımlanmışsa veya eskime veya üretim kusurundan dolayı yorulma hasarı oluşmuşsa, bu tekrarlanan titreşim genellikle sonunda bir bükülme veya bağlantı parçası gibi bir gerilim yoğunlaşma noktasında çatlamaya veya arızaya yol açan mekanizmadır. Nabızla yönlendirilen bu gerilim modeli aynı zamanda basınç derecesi ile ilgili daha önceki noktayla da ilgilidir: tek başına ortalama basınç rakamına göre yeterli görünen bir çizgi, hizmet sırasında karşılaşacağı gerçek tepe nabız basıncına göre hala daha küçük olabilir. Bu ayrımın farkına varılması, bir seçim veya değiştirme kararı sırasında farklı enjektör hattı seçeneklerinin spesifikasyon sayfalarını karşılaştırırken faydalı bir bağlamdır.
Doğru yakıt enjektörü hattının seçilmesi, yalnızca genel uygulama kategorisine değil, basınç değerinin, boyutların ve büküm geometrisinin tam motor sistemiyle eşleştirilmesine bağlıdır.
Yakıt Enjektör Hattı Tipleri: Ayrıntılı Karşılaştırma
Aşağıdaki tablo, değiştirme kararıyla en alakalı üç konfigürasyonu karşılaştırmaktadır: sert yüksek basınçlı çelik hat, esnek oluklu hat ve kullanıma hazır bir parça mevcut olmadığında üretilen özel CNC bükme değiştirme hattı.
| Boyut | Sert Yüksek Basınç Hattı | Esnek Oluklu Hattı | Özel CNC-Bükme Hattı |
|---|---|---|---|
| Birincil Kullanım | Pompa/raydan enjektöre yüksek basınç dağıtımı | Alçak basınç besleme/dönüş devreleri | Durdurulan OEM hatları için doğrudan değiştirme |
| Tipik Basınç Aralığı | Genellikle 100–250 MPa | Nispeten düşük basınç | Orijinal sistem derecelendirmesiyle eşleşti |
| Malzeme | Düşük alaşımlı çelik, ısıl işlem görmüş, otofretaj işlemine tabi tutulmuş | Oluklu metal veya güçlendirilmiş esnek boru | Sert hat ile aynı çelik işlemi, özel bükme |
| Esneklik | Sert, sabit geometri | Titreşimi ve hareketi absorbe etmek için esner | Sert, belirli bir geometriye göre üretilmiş |
| Kurulum Hassasiyeti Gerekiyor | Yüksek, tam büküm ve uzunluk uyumu gerekli | Orta | Yüksek, orijinal yönlendirmeyi yeniden oluşturmalı |
| Tipik Arıza Noktası | Yorgunluk altında bağlantıyı bükün veya oturtun | Oluklu duvar veya kıvrımlı bağlantı | Yorgunluk altında bağlantıyı bükün veya oturtun |
Yakıt enjektör hattı boyunca her nokta, motorun çalışması sırasında aynı miktarda gerilime maruz kalmaz. Borunun düz bölümleri genellikle basınca bağlı gerilimi uzunlukları boyunca nispeten eşit bir şekilde dağıtır. Bunun aksine, büküm bölümleri, boru duvarı düz bir hatta göre bir bükümde daha ince ve geometrik olarak daha karmaşık olduğundan, eğrinin dış yarıçapında ilave gerilimi yoğunlaştırmaktadır. Bağlantı bağlantıları, sızdırmazlık konisi geometrisi ve rakor somununun sıkıştırma kuvveti nedeniyle kendi gerilim konsantrasyonlarını oluşturur. Aşağıdaki ısı haritası, üç motor yükü koşulu altında bu üç boru bölgesi boyunca açıklayıcı bir bağıl gerilim indeksini sunmaktadır.
| Boru Bölgesi | Boşta | Kısmi Yük | Tam Yük |
|---|---|---|---|
| Düz Bölüm | 2 | 4 | 6 |
| Büküm Bölümü | 3 | 6 | 9 |
| Bağlantı Bağlantısı | 3 | 5 | 8 |
Isı haritası, üç boru bölgesinin tamamında rölantiden tam yüke doğru artan göreceli stresi gösteriyor; bu da doğrudan daha yüksek enjeksiyon basınçlarından ve daha yüksek motor yüküyle ilişkili daha sık enjeksiyon olaylarından kaynaklanıyor. Her yük koşulunda, büküm bölümü sürekli olarak düz bölüme göre daha yüksek bir bağıl gerilim indeksi gösterir; bu da büküm geometrisi ve büküm yarıçapının tesadüfi yönlendirme seçimleri yerine neden önemli tasarım ayrıntıları olarak ele alındığını gösterir. Bağlantı bağlantıları ayrıca, bu açıklayıcı karşılaştırmada genel olarak büküm bölümünden biraz daha düşük olsa da, düz bölümlerle karşılaştırıldığında yüksek bağıl gerilim gösterir; bu da dişli bağlantı noktasında stresin yoğun fakat lokalize doğasını yansıtır. Tam yükte, her üç bölge de bu açıklayıcı modelde en yüksek değerlerini gösterir; bu, daha yüksek yakıt doldurma talebi altında her enjeksiyon olayı sırasında basınç titreşiminin zirve yaptığına ilişkin daha önce yapılan tartışmayla tutarlıdır. Bu model, yakıt enjektör hatlarındaki yorulmaya bağlı arızaların neden borunun bozulmamış düz bölümü yerine bükülme konumlarında ve bağlantı bağlantılarında daha sık rapor edildiğini açıklamaya yardımcı olur. Üreticiler için bu, gerilimi o noktada daha fazla yoğunlaştıracak keskin veya düzensiz bir bükülme yerine tutarlı, kademeli bir bükülme yarıçapı üretebilen hassas CNC bükme ekipmanı kullanmanın gerekçesinin bir parçasıdır. Değiştirme gerçekleştiren atölyeler için bu model aynı zamanda bir hattın hâlâ hizmet verebilir durumda olduğunu varsaymadan önce büküm alanlarını ve bağlantı bağlantılarını herhangi bir yüzey hasarı, korozyon veya önceki aşırı sıkma belirtisi açısından yakından incelemeleri konusunda pratik bir hatırlatmadır. Ayrıca, büküm yarıçapının değiştirilmesi burada gösterilen gerilim konsantrasyon modelini değiştirebileceğinden, kurulum sırasında geçici bir çözüm olarak daha keskin veya daha sıkı bir büküm kullanmak yerine, değiştirme hattının neden orijinal büküm geometrisini yeniden üretmesi gerektiğini güçlendirir. Bu ısı haritasını belirli bir motor, atölye ve ekipman için ölçülen bir sonuç yerine açıklayıcı bir mühendislik modeli olarak ele almak, atölyeler ve ekipman operatörleri rutin bakım sırasında denetim noktalarına öncelik vermek için yine de genel bölge bölge ilişkisini kullanabilir.
Büküm bölümleri ve bağlantı parçaları sürekli olarak düz bölümlerden daha fazla gerilim taşır; bu nedenle değiştirme çizgileri, sahada değiştirilmiş bir kısayol yerine orijinal büküm geometrisini yeniden oluşturmalıdır.
Değiştirme ve Bakım Kılavuzu: Yakıt Enjektör Hattını Güvenli Bir Şekilde Değiştirme
Aşağıdaki sıra, yakıt enjektör hattının değiştirilmesine ilişkin genel süreci özetlemektedir. Kesin adımlar, tork değerleri ve basınç tahliye prosedürleri, çalışmaya başlamadan önce her zaman ilgili motor veya ekipman üreticisinin servis belgelerine göre doğrulanmalıdır.
- Basınç değeri, çap, uzunluk ve büküm geometrisi dahil olmak üzere yedek hat spesifikasyonunun doğru olduğunu OEM referansı veya servis kılavuzuna göre doğrulayın.
- Herhangi bir yüksek basınç hattının bağlantısını kesmeden önce, motor üreticisinin belirttiği prosedürü izleyerek kalan yakıt sistemi basıncını boşaltın.
- Yakıt sisteminin yakınında çalışmadan önce genel bir önlem olarak akünün bağlantısını kesin veya elektrik sistemini izole edin.
- Bağlantı parçalarının yuvarlanmasını önlemek için, doğru boyuttaki konik somunu veya kaz ayağı anahtarını kullanarak hem pompa/ray ucunda hem de enjektör ucundaki rakor somunlarını gevşetin ve çıkarın.
- Orijinal yönlendirme ve bükülme yönüne dikkat ederek, eski çizgiyi bitişik bileşenlere zorlamadan dikkatlice çekin.
- Yeni hattı monte etmeden önce hem enjektör hem de pompa/ray portlarındaki sızdırmazlık konisi yüzeylerinde hasar olup olmadığını inceleyin.
- Çapraz diş açmayı önlemek için rakor somunlarını takmadan önce sızdırmazlık konilerini kare şeklinde hizalayarak yeni hattı önce elle konumlandırın.
- Her bir rakor somununu motor veya hat üreticisi tarafından belirtilen değere kadar sıkın; hem az hem de aşırı sıkmaktan kaçının.
- Aküyü yeniden bağlayın ve yakıt sistemini yeniden basınçlandırmak için üreticinin belirttiği çalıştırma prosedürünü izleyin.
- Motoru rölantide çalıştırın ve aracı veya ekipmanı normal çalışmaya döndürmeden önce her yeni bağlantıda yakıt sızıntısı olup olmadığını görsel olarak kontrol edin.
- İlk termal döngü bazen takip kontrolü gerektirebileceğinden, kısa bir çalışma süresinden sonra her bağlantı parçasındaki torku yeniden kontrol edin.
Orijinal ekipman geometrisine uygun bir değiştirme hattının tedarik edilmesi, özellikle de hazır bir hattın mevcut olmadığı daha eski veya daha az yaygın olan motor modelleri için, genellikle bu sürecin en zor kısmıdır. NINGBO JIATIAN AUTOMOBILE BORU CO., LTD., 1995 yılında kurulan daha önceki Ningbo Xingxin Metal Ürünleri Fabrikası temelinde kurulan, Ningbo, Zhanqi Kasabası, Yinzhou Bölgesi, Wanhou'da bulunan ve yaklaşık 26.000 metrekarelik fabrika alanıyla yaklaşık 32.000 metrekarelik bir tesiste faaliyet gösteren bir yakıt enjektör hattı üreticisi ve otomotiv boru bağlantı fabrikasıdır. Şirketin üretim kurulumunda on adet CNC tam otomatik boru bükme makinesi, büyük ölçekli sert lehim fırını montaj hatları, hidrolik iç şekillendirme ekipmanı, 800 tonluk hidrolik su genleştirme makinesi, otomatik lazer kaynak makineleri, kaynak robotları ve şirket içi bir araştırma ve test laboratuvarı tarafından desteklenen büyük ölçekli işleme merkezleri yer alıyor. Bu tür CNC bükme ve şekillendirme kapasitesi, bir yakıt enjektör borusu tedarikçisinin belirli bir motorun üç boyutlu yönlendirmesini doğru bir şekilde yeniden üretmesine olanak tanır; bu, bir değiştirme hattının genel bir düz uzunluktan uyarlanmak yerine orijinal bükme geometrisine uyması gerektiğinde doğrudan ilgilidir. Filo operatörleri, atölyeler ve hacimli yedek hatlar tedarik eden ekipman üreticileri için köklü bir otomotiv boru üreticisi veya toptancısı ile çalışmak, tekrarlanan siparişlerde tutarlı boyutsal doğruluk sağlanmasına yardımcı olabilir.
Güvenli bir yakıt enjektörü hattı değişimi, ilk önce sistem basıncının tahliye edilmesine, orijinal spesifikasyona tam olarak uymasına ve her bağlantının üreticinin belirttiği değere göre torklanmasına bağlıdır.
Yakıt Enjektör Hattının Değiştirilmesi Hakkında Sıkça Sorulan Sorular
Yakıt enjektör hattını değiştirmek için doğru prosedür nedir?Bir değiştirilmesi fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Enjektör hattını sökmeden önce yakıt sistemi basıncını boşaltmam gerekir mi?Evet, yüksek basınçlı yakıt sisteminde motor kapatıldıktan sonra bile artık basınç kalabilir; bu nedenle herhangi bir enjektör hattının bağlantısını kesmeden önce üreticinin belirttiği basınç tahliye prosedürünü takip etmek standart bir önlemdir. Bu adımın atlanması, Common Rail ve benzeri yüksek basınçlı yakıt sistemlerindeki basınçlar göz önüne alındığında bir güvenlik riski oluşturabilir. |
Yakıt enjektörü hattı kurulum sırasında bükülebilir veya yeniden şekillendirilebilir mi?Yakıt enjektör hatları özel bir geometriye göre tasarlanmış ve CNC ile bükülmüştür ve kurulum sırasında bir hattın yeniden şekillendirilmesi veya zorlanması, orijinal tasarımda hesaba katılmayan gerilim konsantrasyonlarına veya yüzey hasarına neden olabilir. Yenilenen hat gerekli yönlendirmeyle eşleşmiyorsa, mevcut bir hattı sahada değiştirmek yerine doğru şekilde bükülmüş bir yedek parça tedarik etmek genellikle daha güvenilir bir yaklaşımdır. |
Yeni bir yakıt enjektör hattı takarken hangi tork kullanılmalıdır?Enjektör hattı rakor somunlarının tork değerleri bağlantı parçası boyutuna, diş tipine ve motor üreticisinin spesifikasyonuna göre değişir; dolayısıyla genel bir tahmin yerine kesin rakam için ilgili servis kılavuzu veya üreticinin tork tablosu kullanılmalıdır. Hem az sıkma hem de aşırı sıkma, güvenilirlik sorunları yaratabilir; bu nedenle, belirtilen tork değerinin eşleştirilmesi, değiştirme sürecinde önemli bir adım olarak kabul edilir. |
Yakıt enjektör hattının tamir edilmek yerine değiştirilmesi gerekip gerekmediğini nasıl bilebilirim?Bir viraj veya bağlantı bağlantısı çevresinde gözle görülür çatlak, korozyon, deformasyon veya yakıt sızıntısı, bir hattın onarılmak yerine değiştirilmesi gerektiğinin yaygın göstergeleridir; çünkü bu hatlar, onarım yöntemlerinin genellikle güvenilir bir şekilde dayanacak şekilde tasarlanmadığı sürekli yüksek basınç döngüsü altında çalışır. Bir bükülme veya bağlantı parçası gibi bir gerilim yoğunlaşma noktası yakınında hasar gösteren herhangi bir hat, genellikle bir onarım adayı yerine bir yedek aday olarak değerlendirilir. |
Bir atölye veya toptancı, yedek yakıt enjektör hatlarını bir üreticiden temin ederken nelere dikkat etmelidir?Alıcılar genellikle bir üreticinin orijinal büküm geometrisini ve basınç değerini tam olarak eşleştirme becerisinin yanı sıra, üretim kapasitesi ve filo veya çoklu ünite ihtiyaçları için tekrarlanan siparişler arasındaki tutarlılığa da bakar. Bir tedarikçinin üretim ekipmanının ve CNC bükme doğruluğu ve malzeme izlenebilirlik uygulamaları gibi kalite sürecinin gözden geçirilmesi, devam eden kaynak kullanımı için bir yakıt enjektör borusu üreticisinin veya toptancısının değerlendirilmesinin yararlı bir parçası olabilir. |
Bir değiştirilmesi fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Ana Ürünlerimiz
 Bize Ulaşın
+86-138 0586 3066
+86-574 8840 6311
 Ürünler
 E-posta Gönder
 Mobil
Telif hakkı ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Tüm Hakları Saklıdır.
 Çin'in Premium Otomotiv Boru Fabrikası
Özel Otomotiv Boru Ek Parçaları Temini
gizlilik